

Spurenfeuchtemessung in Chlor- oder Chlorwasserstoffgas
1. Feuchtemessung und -regelung
Chlorgas-Turbinenkompressoren finden in der Chlor-Alkali-Industrie breite Anwendung. Um eine schädliche Korrosion des Kompressors durch feuchtes Chlorgas zu verhindern, ist es äußerst wichtig, den Feuchtigkeitsgehalt des in den Kompressor einströmenden Chlorgases zu überwachen und eine Verriegelungssicherung für den Kompressor vorzusehen.
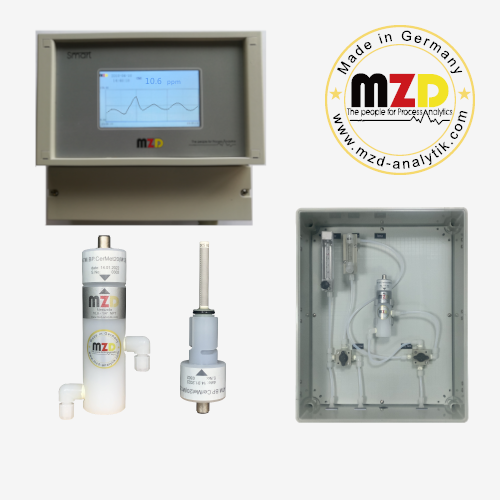
Um online zu überwachen, ob der Vorkühler undicht ist, setzen viele Kompressoranwender zudem den Feuchtigkeitsanalysator MZD SMART ein, um das Chlorgas am Auslass des Kompressors zu überwachen. Damit lassen sich Verzögerungen bei der Überwachung der Chloridionenkonzentration im Kühlwasser mittels Leitfähigkeits- und pH-/ORP-Messungen vermeiden und schwerwiegende Verluste durch Unfälle aufgrund von Chlorleckagen am Kompressor verhindern. Da der Feuchtigkeitsgehalt von Chlor in der Regel unter 40 ppm liegt und der Alarmwert bei 150 ppm liegt, wird üblicherweise der Messbereich von 0 bis 500 ppm verwendet.
Es gibt zwei Verfahren zur Online-Feuchtemessung: das direkte und das indirekte Messverfahren. Zum direkten Messverfahren gehören die Elektrolyse, das Laserverfahren und das Glasfaserverfahren, während das indirekte Messverfahren das Taupunktverfahren, das Kalt-Spiegel-Verfahren und das Kapazitätsverfahren umfasst.
1.1 Elektrolyseverfahren (Phosphorpentoxid P₂O₅)
Die Sensorsäule ist mit einer parallelen, spiralförmigen Platinschicht als Elektrode beschichtet, und zwischen den Platinschichten befindet sich eine Schicht aus hydratisiertem Phosphorpentoxid. Phosphorpentoxid weist eine starke Wasseraufnahmefähigkeit auf. Wenn Chlorgas gleichmäßig durch die Durchflusszelle des Sensors strömt, wird das Wasser absorbiert und es entsteht Phosphorsäure. Die Reaktionsgleichung lautet wie folgt:
P2O5 + 3H2O → 2H3PO4
Gleichzeitig wird zwischen den beiden Platinschichten eine positive Gleichspannung angelegt, wodurch eine Elektrolysereaktion stattfindet, bei der Phosphorsäure reduktiv in Sauerstoff, Chlor und Phosphorpentoxid zerfällt. Die Reaktionsgleichung lautet wie folgt:
4H3PO4→6H2+3O2+2P2O5
Aus dem Faraday’schen Elektrolysegeseiß ist bekannt: Die zur Elektrolyse von 1 Moläquivalent einer Substanz erforderliche elektrische Ladung beträgt 96.500 Coulomb; dies entspricht auch der zur Elektrolyse von 9,01 Gramm Wasser erforderlichen elektrischen Ladung. Daraus lässt sich ableiten, dass der Elektrolysestrom zwischen den Platin-Drahtelektroden eine lineare Funktion des Feuchtigkeitsgehalts im messenden Gas ist.
1.2. Laserverfahren
Dieses Verfahren basiert auf der Absorption von Licht einer bestimmten Wellenlänge durch das zu messende Molekül. Nachdem das Licht eines bestimmten Wellenlängenbereichs das Probengas durchlaufen hat, werden die Intensität des durchgelassenen Lichts (I) und des einfallenden Lichts (I0) am Detektor gemessen (Lambert-Beer-Gesetz), um die aktuelle Gaskonzentration in der Messkammer zu ermitteln. Der Absorptionsgrad ist proportional zum Feuchtigkeitsgehalt des Probengases. Nicht geeignet bei Verunreinigungen durch Fremdpartikel.
Das Messgas muss sehr rein sein. Der kleine Messbereich von 0 bis 10 ppm mit hoher Genauigkeit eignet sich für die Elektronikindustrie, jedoch nicht für Anwendungen, bei denen Verunreinigungen durch Partikel auftreten können.
In der Alkali-Chlor-Industrie sind Chlor und Chlorwasserstoff stark korrosiv. Im chemischen Prozess sind die Gasleitungen für Chlor und Chlorwasserstoff nicht so sauber wie in der Elektronikindustrie, und auch die Metallleitungen der Prozessanlagen werden durch Chlor- und Chlorwasserstoffgas angegriffen, wodurch Verunreinigungen entstehen. Daher benötigen einige Laseranalysatoren Spülgas, um Korrosion durch Chlor und Chlorwasserstoff zu verhindern und so die Laserlinsen-Detektionseinheit zu schützen und sauber zu halten. Es liegt auf der Hand, dass sich Änderungen der Feuchtigkeit oder der Reinheit des Spülgases unweigerlich auf die endgültigen Messergebnisse auswirken. Beispielsweise weist ein deutscher Laseranalysator mit einem großen Messbereich von 0 bis 100.000 oder 200.000 ppm eine Genauigkeit von 2 % oder 10 ppm (je nachdem, welcher Wert größer ist) und eine Wiederholbarkeit von 0,25 % oder 50 ppm (je nachdem, welcher Wert größer ist) auf; die unterste Nachweisgrenze bzw. Auflösung beträgt 1 ppm oder 5 ppm; ein weiteres Beispiel: Ein japanischer Laseranalysator mit einem großen Messbereich von 0 bis 30.000 ppm, einer Linearität von 1 % FS (das entspricht 300 ppm) und einer Wiederholgenauigkeit von 2 %. Es ist offensichtlich, dass das Laserverfahren für Chlor oder Chlorwasserstoff in chemischen Prozessen nicht geeignet ist.
1.3. Verfahren unter Verwendung von Glasfasern
Die Oberfläche des faseroptischen Feuchtigkeitssensors besteht aus einer laminierten Struktur aus Siliziumoxid und Zirkonoxid mit unterschiedlichen Reflexionskoeffizienten. Durch fortschrittliche thermische Aushärtungstechnologie wird die Porengröße der Sensoroberfläche auf 0,3 nm geregelt, sodass Wassermoleküle mit einer Größe von 0,28 nm eindringen können. Der Controller sendet einen Strahl aus Nahinfrarotlicht (NIR) mit einer Wellenlänge von 790 bis 820 nm aus, der über ein Glasfaserkabel zum Sensor übertragen wird. Die in den Sensor eindringenden Wassermoleküle verändern den Reflexionskoeffizienten des Lichts und bewirken so eine Änderung der Wellenlänge, die proportional zum Feuchtigkeitsgehalt des Mediums ist. Durch Messung der Wellenlänge des empfangenen Lichts lassen sich der Taupunkt und der Feuchtigkeitsgehalt des Mediums ermitteln.
Hohe Genauigkeit, wartungsfrei, sehr stabil, geeignet zur Messung korrosiver Medien, die H₂S, HCl usw. enthalten; die Übertragungsfaser ist bruchanfällig und muss geschützt werden; nicht geeignet für Umgebungen mit Verunreinigungen durch Partikel.
1.4. Taupunktverfahren
Wird ein bestimmtes Gasvolumen bei konstantem Druck gleichmäßig abgekühlt, bleiben der Partialdruck des Gases und der Feuchtigkeitsgehalt im Gas konstant, bis der Feuchtigkeitsgehalt im Gas die Sättigung erreicht; die Temperatur in diesem Zustand ist die Temperatur, bei der die Anzahl der Wassermoleküle im Gas ein dynamisches Gleichgewicht erreicht, wodurch der Taupunkt des Gases bestimmt wird. Die relative Luftfeuchtigkeit wird indirekt anhand des Taupunkts auf der Grundlage von Temperatur und Druck gemessen und wird stark von Druck und Temperatur beeinflusst.
1.4.1 Kalt-Spiegel-Verfahren
Die Bildung von Kondensat auf Metallspiegeln wird entweder direkt mit Messgeräten beobachtet oder elektronisch erfasst. Wenn sich bei Erreichen des Taupunkts Kondensat bildet, werden Temperatur und Druck am Spiegel präzise gemessen, und der Feuchtigkeitsgehalt lässt sich dann anhand des Wasserdampfdrucks und von Standardtabellen berechnen. An dieser Stelle ist es wichtig zu beachten, dass es zwei Taupunkte gibt: den Taupunkt für Feuchtigkeit und den Taupunkt für Kohlenwasserstoffe.
Hohe Genauigkeit, keine Korrosionsbeständigkeit, schnelle Ansprechzeit, und das Gas muss sehr rein sein. Es ist nicht für Anwendungen geeignet, bei denen Verunreinigungen durch Partikel oder Korrosion auftreten.
1.4.2 Kapazitätsverfahren
Der Kapazitätssensor besteht aus einer Schicht aus Aluminiumtrioxid (Al₂O₃), die durch eine Aluminiumscheibe und eine Goldschicht getrennt ist (sogenannter Filmkapazitätssensor). Wenn das Gas den Sensor durchströmt, wird der Feuchtigkeitsgehalt anhand der elektrischen Kapazität gemessen.
Günstig, nicht korrosionsbeständig, sehr anfällig für Abweichungen, muss regelmäßig kalibriert werden, hohe Wartungskosten. Nicht geeignet für Anwendungen, bei denen Verunreinigungen durch Partikel oder Korrosion auftreten können.
2. Probenahmesystem
Die Auslegung des Probenahmesystems ist für die Genauigkeit und Zuverlässigkeit der Messung des Feuchtigkeitsgehalts in Chlor- und Chlorwasserstoffgasen von großer Bedeutung. An die Komponenten und Werkstoffe des Probenahmesystems werden folgende Anforderungen gestellt:
1. Werkstoffe: PTFE, PVDF oder PFA sowie weitere korrosionsbeständige Werkstoffe.
2. Je kürzer die Probenahmeleitung, desto besser.
3. Druckminderer: Ein Druckminderer kommt zum Einsatz, wenn der Druck zu hoch ist.
4. Probenahmepumpe: Der Unterdruck bzw. der Druck ist bei Verwendung der Probenahmepumpe zu gering.
5. Filter: Wenn das Probengas nicht allzu stark verschmutzt ist, sollten Sie möglichst auf den Einsatz des Filters verzichten.
3. Wartung
Die Genauigkeit eines Feuchtigkeitsmessgeräts kann durch Faktoren wie Verunreinigungen oder Probenahmesysteme beeinträchtigt werden, weshalb eine rechtzeitige Wartung des Feuchtigkeitsmessgeräts erforderlich ist.
4. Fazit
Die meisten Messprobleme liegen im Probenahmesystem, insbesondere im Zusammenhang mit Leckagen des Probenahmesystems, und die Genauigkeit sowie die Korrosionsbeständigkeit des Messgeräts hängen von der Auswahl der Ausrüstung, der Auslegung des Probenahmesystems, der Schulung des Bedienpersonals und der regelmäßigen Wartung des Messgeräts ab. Zusammenfassend lässt sich sagen, dass das Elektrolyseverfahren unabhängig von der Auswahl und Auslegung sowie den langjährigen Erfahrungen im Einsatz die am besten geeignete Methode ist. Darüber hinaus gilt gemäß internationaler Normen die Elektrolyse als gesetzlich vorgeschriebenes Schiedsverfahren für die Messung von Spurenfeuchtigkeit in Chlorgas.