

Einsatz des SMART-MT-Spurenfeuchtigkeitsanalysators in einem Chlor-Turbinenkompressorsystem
Chlorgas-Turbinenkompressoren finden in der Chlor-Alkali-Industrie breite Anwendung. Um eine schädliche Korrosion des Kompressors durch feuchtes Chlorgas zu verhindern, ist es äußerst wichtig, den Feuchtigkeitsgehalt des in den Kompressor einströmenden Chlorgases zu überwachen und eine Verriegelungssicherung für den Kompressor vorzusehen.
Um online zu überwachen, ob der Vorkühler undicht ist, setzen viele Kompressornutzer zudem den Feuchtigkeitsanalysator MZD SMART ein, um das Chlorgas am Auslass des Kompressors zu überwachen. Damit lassen sich Verzögerungen bei der Überwachung der Chloridionenkonzentration im Kühlwasser mittels Leitfähigkeits- und pH-/ORP-Messungen vermeiden und schwerwiegende Verluste durch Unfälle aufgrund von Chlorleckagen am Kompressor verhindern.
Funktionsprinzip des SMART-MT-Spurenfeuchtigkeitsanalysators
Die Sensorsäule ist mit einer parallelen, spiralförmigen Platinschicht als Elektrode beschichtet, und zwischen den Platinschichten befindet sich eine Schicht aus hydratisiertem Phosphorpentoxid. Phosphorpentoxid weist eine starke Wasseraufnahmefähigkeit auf. Wenn Chlorgas gleichmäßig durch die Durchflusszelle des Sensors strömt, wird das Wasser absorbiert und es entsteht Phosphorsäure. Die Reaktionsgleichung lautet wie folgt:
P2O5 + 3H2O → 2H3PO4
Gleichzeitig wird zwischen den beiden Platinschichten eine positive Gleichspannung angelegt, wodurch eine Elektrolysereaktion stattfindet, bei der Phosphorsäure reduktiv in Sauerstoff, Chlor und Phosphorpentoxid zerfällt. Die Reaktionsgleichung lautet wie folgt:
4H3PO4→6H2+3O2+2P2O5
Aus dem Faraday’schen Gesetz der Elektrolyse ist bekannt: Die zur Elektrolyse von 1 Moläquivalent einer Substanz erforderliche elektrische Ladung beträgt 96.500 Coulomb; dies entspricht auch der zur Elektrolyse von 9,01 Gramm Wasser erforderlichen elektrischen Ladung. Daraus lässt sich ableiten, dass der Elektrolysestrom zwischen den Platin-Drahtelektroden eine lineare Funktion des Feuchtigkeitsgehalts im messenden Gas ist.
SMART-MT-Spurenfeuchteanalysator – Einführung
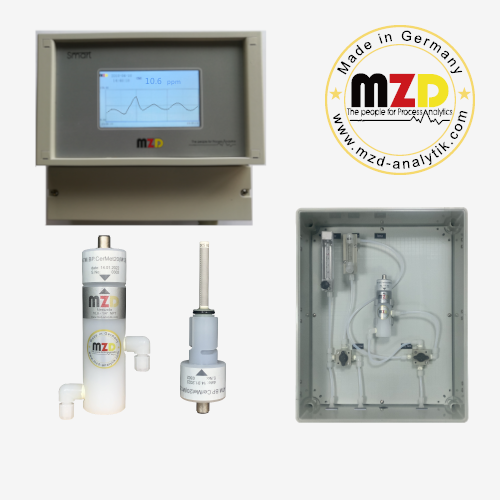
SMART-MT-Spurenfeuchteanalysatoren werden zur Bestimmung des Feuchtegehalts in sauren und neutralen Gasen eingesetzt. Die Messung der Feuchtekonzentration ist hilfreich, um die Feuchte in Gasen zu kontrollieren und so die Qualität der hergestellten Produkte sicherzustellen. Das Gerät hat sich bei der Langzeitmessung des Feuchtegehalts in sauren und neutralen Gasen als stabil und zuverlässig erwiesen. Beispiele hierfür sind Chlor, Chlorwasserstoff, Schwefeldioxid und andere stark korrosive Gase sowie Luft, Stickstoff, Sauerstoff, Inertgase, Kohlenmonoxid, Kühlgase, Acetylen und andere leichte Kohlenwasserstoffgase mit Spurenfeuchte. Der Analysator arbeitet einwandfrei, erfordert nur selten Wartung und verfügt über eine extrem lange Lebensdauer (des Sensors).
Der werkseitig kalibrierte Messbereich des Spurenfeuchtigkeitsanalysators liegt zwischen 0 und 2000 ppm (Empfindlichkeit: 0,1 ppm). Da der Feuchtigkeitsgehalt von Chlor in der Regel unter 40 ppm liegt und der Alarmwert bei 150 ppm liegt, wird üblicherweise der Bereich von 0 bis 500 ppm verwendet.
Der Sensor verfügt über eine Doppelelektrode aus Edelmetall, die auf einem zylindrischen Keramik- oder Glaskörper befestigt ist; die Elektrode ist mit einer Phosphorpentoxid-Beschichtung überzogen. Das Probengas strömt mit einer Durchflussrate von 20 NL/h oder 100 NL/h von unten nach oben durch die Durchflusszelle, in der Regel bei einem leichten Überdruck (20–500 mbar). Die neue Konstruktion des Durchflusszellenkörpers mit beweglichen Stiften gewährleistet eine hohe Empfindlichkeit und eine verbesserte Handhabbarkeit.
Installation
Aus Sicherheitsgründen sind Durchflusszellen aus dem korrosionsbeständigen Material PVDF bis zu einem Druck von 3 bar ausgelegt; bei höheren Drücken muss der Druck über einen Druckminderer geleitet werden. Reicht die Druckdifferenz nicht aus, um den erforderlichen Gasdurchfluss im System aufrechtzuerhalten, muss hinter dem Messgerät eine geeignete Probegaspumpe installiert werden. Ein durch ein Rotameter geregelter konstanter Durchfluss gewährleistet zuverlässige Messergebnisse. Ein zu hoher Durchfluss führt dazu, dass das Messergebnis über dem tatsächlichen Wert liegt, ein zu niedriger Durchfluss führt dazu, dass das Messergebnis unter dem tatsächlichen Wert liegt.
Achten Sie darauf, dass die Länge des Probenahmeleitungsrohrs so kurz wie möglich ist. Kunststoffrohre dürfen nicht als Probenahmeleitungen für Feuchtigkeitsmessgeräte verwendet werden, da sie dazu führen können, dass Feuchtigkeit in das Gas diffundiert. Der Luftstrom hinter der Messzelle darf nicht unter Überdruck stehen, und die Länge des Abgasrohrs muss mindestens 1 Meter betragen. Ein zu kurzes Abgasrohr kann dazu führen, dass das Gas in die Umgebung diffundiert.
Die Mindestlänge des Kabels zwischen der Messzelle und dem Auswertegerät beträgt 1,5 m, die maximale Länge 150 m. Zur Messung brennbarer und explosiver Gase sollten eigensichere, explosionsgeschützte Sensoren und ein Ex-d-Auswertegerät verwendet werden.
Prüfung der Geräteinstallation und Inbetriebnahme
Überprüfen Sie das Probenahmesystem vor Beginn der Messung auf Undichtigkeiten und spülen Sie es zur Überprüfung mit N₂ durch. Sollte eine Undichtigkeit vorliegen, muss diese behoben werden. Es dürfen keine noch so geringen Undichtigkeiten vorhanden sein, die zu einem Siphon-Effekt und damit zu hohen Messwerten führen könnten! Je nach Bauweise des Geräts und Länge des Abgasrohrs kann dieser Vorgang mehrere Stunden dauern.
Der Vorgang bis zum Erreichen eines stabilen Messwerts kann mehrere Stunden oder sogar mehr als 24 Stunden dauern. Dies hängt von der Feuchtigkeit im Prozess und der Länge des Probegas-Zuführschlauchs ab, da das an der „Innenfläche“ des Messrohrs und der Durchflusszelle adsorbierte Wasser abgeblasen werden muss. Wenn sich der angezeigte Wert innerhalb von 30 Minuten nicht wesentlich ändert, ist die Vorbereitung abgeschlossen.
Wartung der Instrumente
Falls kein Probengas verfügbar ist, stellen Sie unbedingt das 3-Wege-Ventil so ein, dass Stickstoff oder Instrumentenluft verwendet wird, um den Feuchtigkeitsanalysator zu schützen. Falls auch kein Stickstoff oder keine Instrumentenluft verfügbar ist, stellen Sie unbedingt das 4-Wege-Ventil so ein, dass der Einlass und der Auslass des Sensors nicht im Kreislauf liegen.
Bevor Sie den Sensor regenerieren bzw. beschichten, stellen Sie unbedingt sicher, dass Sie das 3-Wege-Ventil umschalten und den Sensor 3 bis 10 Minuten lang mit Stickstoff oder Instrumentenluft spülen. Schalten Sie anschließend das 4-Wege-Ventil so um, dass der Lufteinlass und -auslass des Sensors nicht miteinander verbunden sind, und ziehen Sie den Sensor dann vorsichtig heraus.
Routinemäßige Wartungsmaßnahmen und Sensorregeneration
1. Tägliche Überprüfung des Reglers auf ordnungsgemäßen Betriebszustand.
2. Tägliche Überprüfung der Probenahmeeinheit auf Undichtigkeiten und Korrosionserscheinungen.
3. Tägliche Überprüfung auf stabile Messwerte des Durchflussmessers.
4. Der Sensor muss regelmäßig alle drei Monate oder dann regeneriert werden, wenn der Messwert unter 0,3 ppm liegt.
5. Vor der Regeneration/Beschichtung müssen folgende Materialien bereitgestellt werden: laborverdampftes Wasser (oder Reinstwasser), Laborfilterpapier, Aceton und eine 40-prozentige Phosphorsäurelösung.
6. Vor der Regeneration/Beschichtung des Sensors müssen Sie das Instrumentenverriegelungssignal deaktivieren, zunächst das 3-Wege-Ventil umschalten, den Sensor 3 bis 10 Minuten lang mit Stickstoff/Instrumentenluft spülen, anschließend das 4-Wege-Ventil so umschalten, dass der Einlass und der Auslass des Sensors nicht im Kreislauf liegen, das Sensorkabel abziehen und den Sensor vorsichtig herausheben.
7. Mit Wasser (vorzugsweise destilliertem Wasser) abspülen, vorsichtig mit weichem Laborfilterpapier abwischen und anschließend wiederholt abspülen und trocknen, bis keine schwarzen/gelben Flecken mehr auf dem Filterpapier zu sehen sind und die Sensoroberfläche sauber ist. Nach dem Trocknen mit Filterpapier den Sensor mit Aceton trocknen, 1 bis 2 Minuten warten und anschließend erneut mit Filterpapier abwischen. (Bei Keramiksensoren ist das Trocknen mit Aceton nicht erforderlich.) Schließen Sie das Sensorkabel an und überprüfen Sie den Nullpunkt.
8. Wenn das Analysegerät anzeigt, dass die Reinigung nicht ausreichend ist, wiederholen Sie die Schritte „Reinigung mit destilliertem Wasser“, „Trocknung mit Filterpapier“, „Trocknung mit Aceton“ und „Trocknung mit Filterpapier“ so oft wie nötig.
9. Wenn auf dem Display angezeigt wird, dass die Reinigung abgeschlossen ist, beginnen Sie mit der Beschichtung, indem Sie eine dünne, gleichmäßige Schicht einer 40-prozentigen Phosphorsäurelösung auf den Sensor auftragen. Daraufhin sind zahlreiche kleine Luftblasen auf der Oberfläche des Sensors zu sehen. Setzen Sie den Sensor wieder in die Durchflusszelle ein, klicken Sie auf dem Steuergerät auf „OK“ und kehren Sie zum Hauptmessmenü zurück.
10. Nach der Regeneration/Beschichtung des Sensors zunächst 5 bis 30 Minuten lang mit Stickstoff spülen und die Veränderung des Messwerts beobachten. Wenn der Messwert nach 5 bis 30 Minuten abfällt und sich stabilisiert, kann davon ausgegangen werden, dass die Regeneration/Beschichtung des Sensors abgeschlossen ist. Nun kann auf 3-Wavle umgeschaltet werden, um das Probengas durch die Messzelle strömen zu lassen, und das Analysegerät kann in den normalen Messbetrieb versetzt werden.
11. Sobald sich der Messwert stabilisiert hat, geben Sie den Messwert wieder in die Verriegelung ein.
Schritte zur Fehlerbehebung
1. Überprüfen Sie, ob die Stromversorgung ordnungsgemäß ist (100–230 V AC/50 Hz, 24 V DC; siehe Typenschild des Analysegeräts).
2. Überprüfen Sie, ob der Durchfluss des Probengases stabil ist, da starke Durchflussschwankungen zu Messfehlern führen können.
3. Stellen Sie das Dreiwegeventil auf Stickstoff oder Instrumentenluft um und beobachten Sie, ob sich der Messwert ändert, wie schnell sich die Änderung vollzieht und wie stark sie ausfällt.
4. Da sich Staub im Probengas befindet oder das Gas am Sensor zu Phosphatverbindungen reagiert oder der Sensor direkt durch beispielsweise Öl, Staub und andere mechanische Verunreinigungen bedeckt wird, wodurch sich eine „Schutzschicht“ bildet, wirken sich diese Faktoren auf die Elektrolyse aus, beeinträchtigen die Messung und führen zu Messfehlern. Der Sensor muss gereinigt, regeneriert und neu beschichtet werden.
Zusammenfassung
Der Spurenfeuchteanalysator ist am ersten und am letzten Auslass des Kompressors installiert. Nach langjährigem Betrieb hat sich gezeigt, dass das Gerät sich durch schnelle Analyse, hohe Präzision und hohe Stabilität auszeichnet. Damit wird das Problem gelöst, dass manuelle Analysen nicht rechtzeitig erfolgen, Fehler enthalten oder gar nicht durchführbar sind. Dies trägt wesentlich zur rechtzeitigen Anpassung der Prozessbedingungen und zu einer stabilen Produktion bei und hat zu zufriedenstellenden Ergebnissen geführt. Es ist darauf zu achten, dass das für die Bedienung und Wartung des Geräts zuständige Personal geschult wird und dass regelmäßige Wartungsarbeiten sowie die Regeneration der Sensoren durchgeführt werden.